





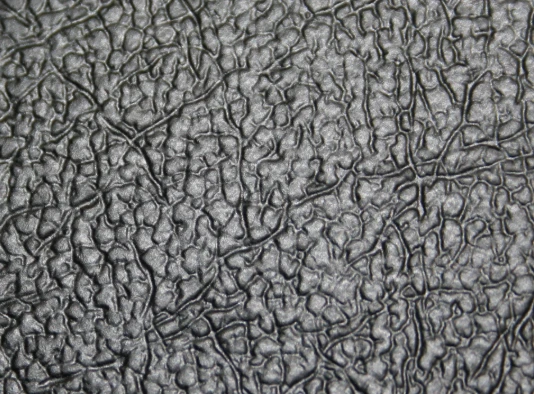
Le trimestre dernier, un client nous a envoyé un modèle de boîtier spécifiant le grain de cuir MT-11220 sur PC/ABS. L'équipe produit souhaitait des murs près des-verticaux, qui auraient fière allure dans les rendus. Nous avons analysé les chiffres et appelé dans les deux heures : une profondeur de texture de 0,0035 pouce sur des murs inclinés à seulement 1,5 degrés garantirait des dommages par éjection. Ils avaient déjà confié des outils à un autre fournisseur qui ne l'avait jamais signalé. Huit semaines plus tard, l’outil endommagé atterrissait sur notre quai. Le remplacement de la cavité a coûté 180 000 $, le programme a raté le lancement des vacances de onze semaines.
Cet outil se trouve toujours dans notre salle de conférence. La spécification de texture était bonne. Le projet de calcul était correct en soi. Personne n’a connecté les deux avant de couper l’acier.

Où l’argent disparaît réellement
The quote on your desk shows tooling cost, piece price, texturing as a line item. What it can't show: $15K to $60K cavity rework when texture depth fights draft geometry. Six-figure delays when steel quality problems surface mid-etch. Rejection rates spiking at shot 50,000 when marginal draft finally catches up with production wear.
Nous suivons les modèles de défaillance de chaque outil texturé dans nos installations depuis maintenant trois ans. Les chiffres :
| Ce qui ne va pas | À quelle fréquence | Ce que ça coûte | Quand tu aurais pu l'attraper |
|---|---|---|---|
| Brouillon-conflit de texture | 23% des nouveaux programmes | $15K - $60K | Scène DFM, ça ne coûte rien |
| Inclusion d'acier apparaissant au milieu de la-gravure | 12% des outils offshore | $8K - $25K | Test de détection d'acide à 800 $ |
| Variation de brillance selon les cavités | 18 % sur 8+ outils d'empreinte | 4 000 $ - 12 000 $ par cavité | Sélection du processus |
| Fluage acide de la ligne de séparation | 40% des caries profondes | $3K - $8K | Choix de la technique de masquage |
Ce chiffre de 40 % sur les cavités profondes surprend encore. Près de la moitié. Et cela reste cohérent sur trois années de données, quelle que soit la société de texture qui effectue le travail, car la chimie sous-jacente ne se soucie pas de la réputation du fournisseur.
Les mathématiques que votre équipe de conception a ignorées
Chaque 0,001 pouce de profondeur de texture nécessite un dépouille supplémentaire de 1 à 1,5 degrés. Formule simple qui détermine tout en aval.
Grain de cuir à 0,003 pouces ? Il faut 3 à 4,5 degrés minimum sur ces surfaces. VDI 33 à profondeur similaire, même histoire. Lorsque la conception du produit verrouille la géométrie avant que quiconque exécute ce calcul, vos options deviennent rapidement coûteuses.
Cité un panneau intérieur automobile le mois dernier. Les spécifications originales prévoyaient un grain de bois agressif sur une garniture de porte, l'équipe ID avait bloqué le tirage à 2 degrés pour des raisons de style. J'ai effectué une simulation d'éjection et les résultats étaient laids : -dommages de surface garantis par un tir de 10 000, probablement plus tôt. Le client était confronté à un choix que personne ne voulait faire : réduire la texture jusqu'à ce qu'elle cesse de ressembler à du bois, augmenter la dépouille jusqu'à ce que le style s'effondre ou approuver l'outillage qu'il devrait remplacer en cours de production.
Ils n’en ont choisi aucun. Notre équipe DFM a élaboré une alternative à grain peu profond-, avec un impact visuel similaire à 60 % de la profondeur d'origine. Le courant d'air de 2-degrés a survécu. L'approche a nécessité un travail exclusif que nous ne mettons pas dans les documents publics - pour les programmes heurtant des murs similaires, c'est une conversation après NDA.
Et puis le matériau ajoute une autre variable. Les polymères semi-cristallins rétrécissent davantage pendant le refroidissement et agrippent plus fort le noyau lors de l'éjection. Les spécifications de texture développées pour l'ABS ne seront pas transférées au polypropylène sans refaire la géométrie de dépouille. J'ai vu cette erreur exacte deux fois en dix-huit mois surprogrammes automobilesoù le matériau a été remplacé après l'approbation de la texture. Les deux avaient besoin de modules de cavité.
Ce que votre fournisseur de texturation ne mentionne probablement pas
Gravure chimique-gère de grandes surfaces de manière économique, avec une variété de motifs illimitée. Les délais de livraison sont de 4 jours pour le pointillé de base, s'étendant jusqu'à 3 semaines pour le cuir multicouche ou le grain de bois. Le problème : les compétences du technicien créent une variabilité qui s'aggrave sur les outils multi-empreintes. Nous avons reçu 8-outils à empreintes provenant de fournisseurs exclusivement chimiques, où la variation de profondeur entre les cavités dépassait de 300 % les spécifications. Le fournisseur a juré que son processus était correct. Certaines parties n’étaient pas d’accord.
Les zones soudées sont celles où les produits chimiques ont vraiment du mal. Les modifications techniques après l'outillage initial impliquent généralement le soudage dans des cavités. Ces zones sont gravées différemment de l'acier d'origine, quelle que soit la procédure de soudage que vous suivez. Nous voyons des preuves visibles de réparation sur environ 70 % des outils gravés chimiquement qui comportent des travaux de soudure. Que cela soit important dépend de l'endroit où la soudure rencontre la surface cosmétique.
Lasertue le problème de variabilité-fonctionne à partir de fichiers numériques, ce que dit le programme est ce que les huit cavités obtiennent. Le Reichle Technologiezentrum en Allemagne rapporte un délai d'exécution de 2 à 3 jours pour un travail qui prend habituellement des semaines (moldmakingtechnology.com). Gère les zones soudées de manière propre car l'ablation répond aux propriétés thermiques et ne se soucie pas des différences de composition chimique.
Le problème est que le coût de l'équipement empêche la plupart des ateliers de moulage d'intégrer le laser en interne-, ce qui vous oblige à dépendre d'installations extérieures qui fonctionnent à plein régime. Les devis de délais de livraison sur RFQ glissent souvent au moment où votre outil apparaît.
GEDproduitFinitions mates VDI 3400à un coût inférieur à celui du laser pour les nuances supérieures à 30, mais la cohérence dépend des modèles d'usure des électrodes. Ce que votre fournisseur ne mentionnera peut-être pas : de nombreuses maisons de texture obtiennent désormais l'équivalent VDI- grâce à la gravure chimique après le polissage plutôt qu'à l'EDM réel. Les résultats surpassent souvent la cohérence de l'EDM car il n'y a pas de problème de dégradation des électrodes.
La comparaison des coûts réels
La citation indique 8 500 $ de produits chimiques contre 21 000 $ de laser. Cela ressemble à une économie de 12 500 $. Examinez ce qui se passe réellement :
| Voie chimique | Itinéraire laser | |
|---|---|---|
| Devis de base, 8 empreintes | 8 500 $ × 2 lots=17 000 $ | 21 000 $ en un seul passage |
| Réparation d'inclusions d'acier | 6 000 $ (cela arrive environ 35 % du temps) | Mélange local à 800 $ |
| Corrections de lignes de séparation | 2 500 $ (arrive ~ 40 %) | Intégré au processus |
| Retouche de correspondance de cavité | 1 200 $ (arrive ~25 %) | Pas nécessaire |
| Total réaliste | $21,500 - $25,500 | $21,000 - $21,800 |
De plus, le laser livre en 7 à 9 jours contre 3 à 4 semaines. De plus, vous ne misez pas sur les compétences d'un technicien pour faire correspondre les cavités.
Les pourcentages ne sont pas des suppositions -ils proviennent du suivi du projet. Les taux de défaillance chimique restent stables chez tous les fournisseurs car les limitations des processus persistent quelle que soit la compétence. Les pannes de laser se regroupent autour de problèmes d’étalonnage que les installations établies ont résolus il y a des années.
Les chiffres changent en fonction de la complexité de la texture, de la taille de l'outil et de la qualité de l'acier. Nous effectuons cette analyse sur chaque devis d'outil texturé, car les conclusions changent en fonction des détails. Point l'exécute du tout, avant la sortie du PO, lorsque le changement de direction est encore libre.
Textures fonctionnelles-C'est là que ça devient intéressant
Standex Gravure a annoncé des textures fonctionnelles micro-gravées début 2025, en partenariat avec la technologie de chaleur-et-de refroidissement de Roctool. Surfaces auto-nettoyantes, friction contrôlée, résistance aux empreintes digitales-propriétés de performance, pas seulement l'apparence (plasticstoday.com). Élimine les finitions secondaires qui grignotent les budgets des programmes depuis des décennies.
La surface texturée avec un comportement oléophobe inhérent signifie qu'il n'y a pas de ligne de revêtement. La texture résistante aux rayures- signifie qu'il n'y a pas de peinture. Chaque opération secondaire éliminée réduit les coûts et conserve les pièces dans un seul matériau-pour la recyclabilité.
Cette année, nous avons remplacé la peinture après-moule sur trois programmes en utilisant des-spécifications de texture dans le moule. L'investissement en ligne de peinture que ces clients ont évité s'élève à sept chiffres. Des géométries de texture et des paramètres de processus spécifiques se trouvent derrière la NDA avec chacun. La capacité existe. Les détails publics ne le sont pas.
Catch est une réplication de texture fonctionnelle qui exige un contrôle de processus plus strict que le moulage standard. Toutes les installations ne peuvent pas maintenir la température et la constance d’injection dont ces surfaces ont besoin. Nous évaluons la capacité de moulage en aval avant de recommander des spécifications fonctionnelles. La plus belle surface de moule au monde n’aide pas si la production ne peut pas la reproduire.
Questions qui révèlent réellement la capacité des fournisseurs
Les listes d’équipements et les certificats ISO affichés au mur ne vous disent rien d’utile. Ceux-ci font :
À quand remonte votre dernière refonte de texture et quelle en est la cause ?
Le fournisseur affirmant qu'il n'y a aucune retouche ment ou n'a pas le volume nécessaire pour générer des données réelles. Une réponse honnête nomme un projet spécifique et une cause profonde spécifique. Ce que vous voulez entendre : un problème de qualité de l'acier ou un changement de spécifications du client. Ce que vous ne voulez pas : "nos taux d'acide étaient faibles".
Montrez-moi des exemples de zones soudées avec un travail de mélange au laser.
La réparation doit être invisible sans équipement de mesure. Si vous pouvez voir où la texture d'origine rencontre la zone réparée, le niveau de compétence n'est pas là où votre programme en a besoin.
Comment vérifier la cohérence de plusieurs-empreintes ?
"Le laser produit des résultats identiques" indique une compréhension de la surface. Ce que vous voulez : processus de cartographie des cavités, mesures de vérification, documentation des tolérances.
Quelle est votre vérification de l'acier avant la texturation ?
La tache acide de prétexture capture les inclusions qui autrement feraient surface pendant la production. Les fournisseurs qui passent directement à la texturation en production vous font supporter les risques liés à l’acier. Un test de 800 $ évite une retouche de 25 000 $.
Pour les automobiles avec des désignations de texture OEM : comment gérez-vous les spécifications telles que GMGF 001 Brésil ?
Le fournisseur proposant « notre version » d’une texture OEM ne comprend pas le système. Ces modèles existent exclusivement pour les programmes désignés. La bonne réponse le reconnaît.
Timing
La spécification de texture appartient à DFM avant la publication de la conception des outils. Après le début de l’usinage, chaque décision de texture entraîne un coût de modification. Une fois la texturation terminée, les changements de spécifications signifient recommencer.
La conception du produit verrouille les surfaces extérieures. Avant de passer à l'outillage, la faisabilité des textures confirme le travail des motifs avec l'ébauche et le matériau. Cela prend 24 -48 heures à partir du fichier 3D. Nous renvoyons un modèle balisé montrant les modifications de projet nécessaires, des recommandations de texture alternatives lorsque les spécifications d'origine créent un risque, des conseils de sélection de processus.
Les programmes qui explosent ont sauté cette étape. L'échec de 180 000 $ en haut de cet article n'a jamais fait l'objet d'un examen de faisabilité. Le fournisseur d’outillage a construit exactement ce qui avait été dessiné. Ce qui a été dessiné ne pouvait pas fonctionner physiquement.
Votre programme actuel
Si vous avez des surfaces texturées et que vous n'avez pas effectué d'examen de faisabilité de la texture, vous courez un risque qui s'aggrave chaque semaine. L'examen identifie les conflits de projets, les problèmes de compatibilité des matériaux, les facteurs de sélection de processus-spécifiques à votre géométrie et à vos exigences de production.
Envoyez des fichiers 3D et des spécifications de matériaux.. 48 heures pour savoir : les spécifications actuelles créent-elles un risque de production, quelles modifications l'éliminent, combien coûte réellement la sélection du processus par rapport aux probabilités d'échec réelles.
Au cours des douze derniers mois, 47 programmes ayant suivi ce processus. 31 ont nécessité une modification des spécifications avant la sortie des outils. Coût de modification au stade DFM : rien. Estimation des reprises évitées dans ces 31 programmes sur la base de nos données sur le taux d'échec : 1,4 million de dollars.
Votre programme est validé par examen, ou il comporte des risques en production. Nous savons lequel nous choisirions.
ABIS Mold Technology-moulage de précision et moulage par injection depuis 1996. Certifié ISO9001/IATF16949, Shenzhen. Réponse technique dans les 24 heures.