





Services de moulage par injection de plastique professionnel
Production rapide de composants en plastique personnalisés avec des délais de livraison compétitifs. Citations en ligne disponibles.
Normes de qualité:ISO 9001: 2015|Inspections CTQ|Itar
Certification ISO 13485 accessible via le réseau de fabrication


Chez AbisMould, nous trouvons très perspicace que nous puissions obtenir rapidement des composants des mêmes matériaux utilisés dans la production finale.
Comprendre la technologie de moulage par injection
Le moulage par injection représente une technique de fabrication où le matériau plastique fondu est injecté dans des moules métalliques de précision, le refroidissement par la suite pour créer des composants en plastique finis.
Ce processus excelle dans les scénarios de fabrication à volume élevé en raison des déchets de matières minimaux et des coûts économiques par unité. La technologie dessert plusieurs secteurs, notamment des équipements de soins de santé, des biens de consommation et des industries automobiles.
Notre approche de fabrication fournit à la fois des composants prototypes et prêts pour la production avec des temps de redressement accélérés, potentiellement aussi rapidement que 24 heures. Nous utilisons des outils en aluminium pour la création de moisissures rentables et les cycles de fabrication rapides, en maintenant des stocks d'environ 200 matériaux thermoplastiques.
Applications principales:
Production en petits lots
Solutions d'outillage de transition
Tests de production initiaux
Développement et validation des prototypes
Spécifications de fabrication
Des recommandations de conception pour la moulabilité optimale, la qualité esthétique et les délais de production efficaces sont disponibles grâce à nos directives d'ingénierie.
| Spécification | Unités impériales | Unités métriques |
|---|---|---|
| Taille maximale | 18.9" × 29.6" × 8" | 480 mm × 751 mm × 203 mm |
| Volume | 59 pouces cubes | 966 837 millimètres cubes |
| Profondeur maximale | 4 "de la ligne fendue | 101 mm de la ligne divisée |
| Profondeur prolongée | 8 "(séparation centrale) | 203,2 mm (séparation centrale) |
| Zone de moisissure | 175 pouces carrés | 112 903 millimètres carrés |
Normes de précision:Tolérance d'usinage standard maintenue à ± {{0}}. 0 0 3 "(0,08 mm) avec une tolérance au matériau allant de ± 0,002" \/ pouce minimum (0,002 mm \/ mm).

Sélection des matériaux
Notre bibliothèque de matériaux englobe plus de 100 options thermoplastiques et thermodurcies. Recommandations de matériaux alternatifs disponibles pour les plastiques standard, notamment ABS, PC, substitutions PP.
Les documents disponibles comprennent:
- Abs et Abs \/ PC Blends
- Acétal (y compris homopolymère \/ delrin)
- Variants ETPU, HDPE, LCP
- LDPE, LLDPE, Grades en nylon
- Combinaisons PBT, PC \/ PBT
- Peek, Pei, Pet, PETG
- PMMA (variations acryliques)
- Polycarbonate, polypropylène
- PPA, PPE \/ PS, PS, PSU, TPU
Options de traitement de surface
Les spécifications d'angle de projet varient en fonction de la finition sélectionnée. Textures de Mold-Tech standard disponibles sur demande.
| Code de fin | Description de la surface |
|---|---|
| PM-F 0 | Grade utilitaire, finition standard |
| PM-F1 | Marques d'outils peu coosmétiques et minimales |
| PM-F2 | Grade utilitaire, EDM acceptable |
| SPI-C1 | 600- Grit Stone, 10-12 ra |
| PM-T1 | SPI-C1 avec explosion de perles légères |
| PM-T2 | SPI-C1 avec une explosion de perles moyennes |
| SPI-B1 | 600- papier grain, 2-3 ra |
| SPI-A2 | Diamond Buff Grade # 2, 1-2 ra |

Assurance qualité et opérations secondaires
Diverses options d'inspection et de finition disponibles en fonction des exigences d'application.
Services de contrôle de la qualité
- Analyse de conception pour la fabrication (DFM)
- Documentation de développement de processus scientifiques
- Inspection CMM en temps réel avec surveillance de la machine
- Inspection du premier article (FAI) avec des études sur les capacités et GD&T
Options de traitement secondaire
- Texturation de la surface de la moisissure (finitions de moule-teches)
- Installation d'insertion filetée
- Services d'impression de pad
- Capacités de gravure au laser
- Services d'assemblage des composants

Le processus de moulage par injection implique plusieurs étapes complexes. Avant la production, nous fournissons des commentaires complets de commentaires et de conseil pour empêcher les problèmes d'outillage courants. Notre méthodologie de production utilise des principes de moulage scientifique pour des résultats cohérents et de haute qualité dans toutes les courses de fabrication.
Les spécifications critiques de qualité (CTQ) mises en évidence dans les modèles en partie informent nos domaines de mise au point de qualité. Une fois la production commence, la technologie CMM en ligne automatisée qualifie à la fois le processus et les échantillons, générant des études détaillées FAI et des capacités sans prolonger les délais.
Notre processus d'injection thermoplastique utilise des outils en aluminium sans systèmes de chauffage \/ refroidissement intégrés, entraînant des temps de cycle prolongés. Grâce à des protocoles de moulage scientifique, nos techniciens optimisent indépendamment la vitesse d'injection, la pression et le timing tout en surveillant en continu la qualité et l'apparence des pièces.
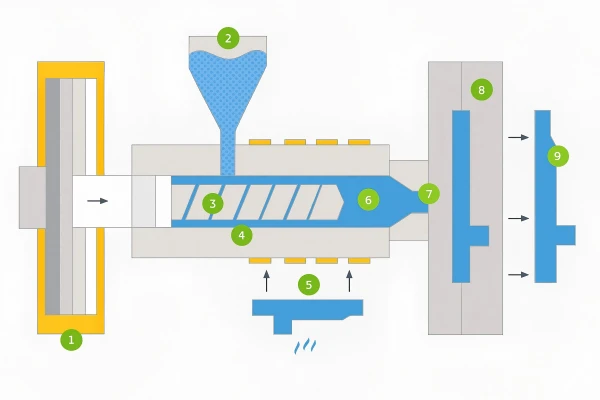
Flux de travail de production
Préparation des matériaux
Pestets de résine chargés dans un canon chauffé pour la fusion et la compression
01
Solutions métallurgiques
Matériau fondu injecté à travers le système de coureur dans la cavité de la moisissure via des portes
02
Solutions chimiques
Les pièces refroidissent dans la moisissure, puis les épingles d'éjection facilitent le retrait dans les bacs de collecte
03
Solutions pétrochimiques
Les pièces terminées subissent une inspection avant l'emballage et l'expédition
04